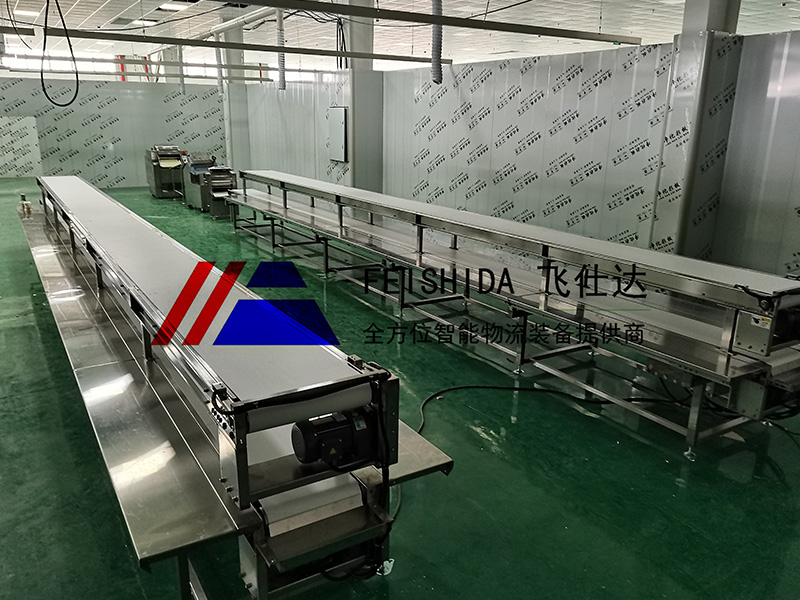



很多工厂的多机协同输送线,设备单机测试都能正常运行,全线联动就频繁出问题:同步带输送线上的工件跑到辊道工位就出现堵料,提升机空等上游来料,整条线的节拍乱成一团,OEE长期卡在60%左右。多机协同的核心矛盾,从来不是单台设备的精度不够,而是不同类型输送设备之间的信号交互、时序逻辑没有做透,只要落地一套从信号同步到动态补偿的调试细节体系,完全可以让同步带、辊道、提升机三类设备的节拍实现零冲突,整线运行效率直接提升30%以上。
第一个核心调试细节,是建立统一的全局时钟信号基准。很多工厂调试时每台设备用自己本地的PLC时钟,不同控制器之间的信号延迟差最多能到200ms,同步带已经把工件送到位,辊道的启动指令晚了半拍,工件直接撞在工位挡板上卡料。正确的做法是给所有输送设备的PLC接入同一个PROFINET实时工业以太网,设置统一的全局分布式时钟,所有设备的动作指令同步误差控制在1ms以内,彻底消除不同控制器之间的时间差,从根源上避免信号不同步导致的动作错位。同时在每一个设备对接的关键节点,都安装高精度光电传感器,工件到位的信号直接上传总控PLC,不用经过中间设备二次转发,信号传输延迟压缩到最低。
第二个关键调试细节,是分工位做节拍的梯度匹配。很多工厂调试时直接把所有设备的运行速度设成一样,结果同步带输送的高速节拍,和辊道、提升机的低速节拍硬对齐,下游设备根本承接不住,直接出现堵料。正确的逻辑是按照“前段快、中段稳、后段缓”的梯度设置节拍:上游同步带输送线的运行速度设置为整线基准节拍的110%,保证工件能快速向下游流转,不会出现上游空等;中间段的辊道输送线运行速度设置为基准节拍的100%,作为整条线的节拍基准,负责工件的精准定位和缓存;末端提升机的运行速度设置为基准节拍的90%,同时在提升机入口前设置小型缓存工位,哪怕提升机的节拍稍慢,上游送过来的工件也能暂时存放在缓存区,不会直接堵死上游输送线。通过梯度速度设置,让整条线的工件流转始终保持“前紧后松”的健康状态,不会出现局部节拍不匹配导致的全线堵停。
第三个核心细节,是加入动态节拍补偿机制。很多工厂的协同逻辑是固定死的,一旦某台设备出现短暂微小停机,后续所有设备的节拍全部乱掉,整线跟着停摆。调试时要给总控系统加入智能补偿算法:如果上游同步带线出现10秒以内的短暂微停,总控系统立刻给下游辊道、提升机发送指令,自动把运行速度降低10%,消耗掉工位上的剩余工件库存,不用立刻全线停机;如果下游提升机出现短暂停机,上游的辊道线立刻把后续工件导入缓存工位,同步带输送线保持低转速空转等待,等下游设备恢复运行之后,再逐步提速把缓存区的工件按顺序送出,1分钟之内就能让整线节拍恢复正常,不会因为单台设备的微小故障导致全线长时间停摆。
最后要做全工况的极限模拟验证。很多工厂调试时只测理想工况下的运行状态,实际生产中出现特殊情况立刻出问题。调试阶段就要模拟所有极端场景:工件迟到、工件丢失、单工位短暂停机,逐一验证协同逻辑的稳定性,把所有可能出现的节拍冲突场景全部提前在实验室里解决,同时设置节拍冲突报警机制,一旦两台设备之间的工件流转间隔小于安全阈值,系统立刻自动触发预警,提前调整速度避免堵料。
把这一系列调试细节全部落地,整条多机协同输送线的节拍匹配精度可以稳定控制在±50ms以内,堵料、空跑的问题几乎完全消失,整线的OEE直接提升到90%以上,完全不用后期反复整改调试。