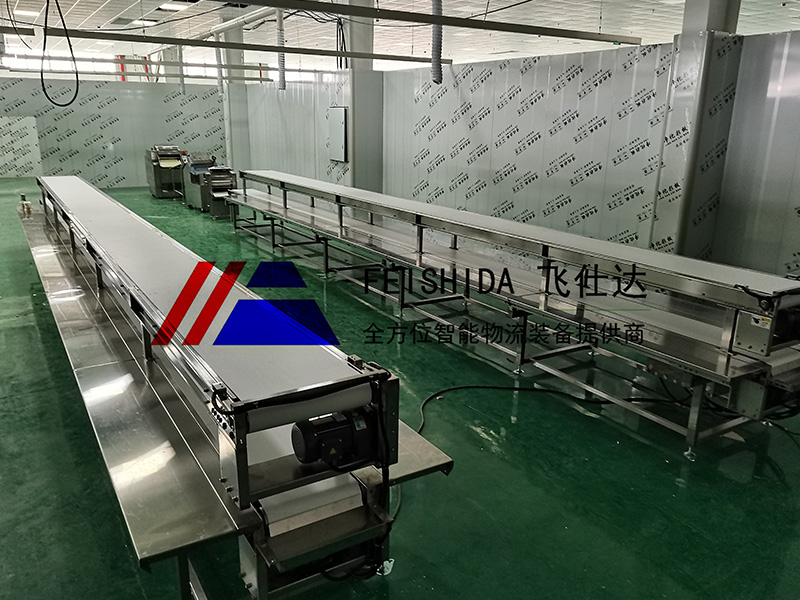



很多工厂的同步带输送机,运行寿命短、频繁出现跳齿异响,核心根源都不是皮带质量差,而是张紧力调整完全不对——要么调得太松,运行过程中频繁跳齿打滑,定位精度直接失效;要么调得太紧,带体和轴承过度磨损,能耗飙升、皮带提前断裂。老工程师沉淀下来的标准化张紧力调整方法,完全跳出“凭手感松紧”的粗放操作,用可量化的标准流程,就能让同步带的使用寿命直接延长2倍以上。
调整前的准备工作必须做到位,绝对不能直接上手拧螺栓。首先要断电停机,先检查主动轮和从动轮的齿型和同步带的齿型完全匹配,两个带轮的轴线平行度误差必须控制在≤0.1mm/100mm,带轮的端面不能有磨损毛刺,齿槽里的粉尘异物全部清理干净,准备好扳手、直尺、张力计这些工具,很多人跳过这些前置步骤,哪怕张紧力调得再精准,运行之后还是会出现带边异常磨损的问题。
行业最常用的中心距调整法,适配绝大多数底座可滑动的常规场景。先松开电机或者从动轮的固定螺栓,通过底座的腰形孔缓慢微调中心距,边调整边用张力计实时测量皮带的张力,逐步把张紧力升到厂家推荐的标准区间,张力达标之后再把所有螺栓按对角顺序均匀紧固,避免单边受力导致带轮偏移。绝对不能一次性把中心距调得过大,很容易直接把皮带的抗拉芯绳拉断,造成不可逆的结构损伤。
针对中心距完全固定的机型,就要采用张紧轮调节法完成调整。在同步带的松边加装张紧轮,通过调节螺钉缓慢移动张紧轮的位置,逐步施压让皮带达到标准张力,这里有一个非常关键的细节:张紧轮和皮带的接触包角必须≥90°,不能让皮带出现小于90°的急弯,否则带体局部过度弯曲,会直接加速芯绳的疲劳断裂,大幅缩短皮带的使用寿命。
张力判定绝对不能只靠手拽的手感,要用可量化的标准方法。现场便捷操作可以用挠度法:在两个带轮的跨距中点,施加约10N的向下压力,皮带的下压量控制在跨距的0.5%-2%,比如跨距1000mm,下压量控制在5-20mm,圆弧齿同步带取1.0%-1.5%的区间,梯形齿同步带取0.5%-1.0%的区间,就能快速判定张力是否达标。高精度要求的自动化场景,要用频率法,用张力计轻拨皮带测振动频率,通过公式计算实际张力,对照厂家的推荐值精准校准,完全保证传动的定位精度。
调整完成之后不能直接开机满负载运行,必须走规范的复检流程:先空载低速运行5-10分钟,观察有没有异响、跑偏、跳齿的问题,皮带的运行温度不能超过60℃。新皮带初装运行10-30分钟之后要立刻复检复紧,后续在24小时、72小时、1周三个节点分别做三次微调,补偿新皮带初期的蠕变伸长,张力稳定之后再定期月度点检,就能让同步带长期保持最佳运行状态。
这套标准化的调整流程落地之后,同步带输送机的跳齿、异响、提前磨损问题几乎可以全部解决,设备的全生命周期运维成本直接下降40%以上。